 Trụ sở chính: 88 Nguyễn Sơn, Long Biên, Hà Nội.


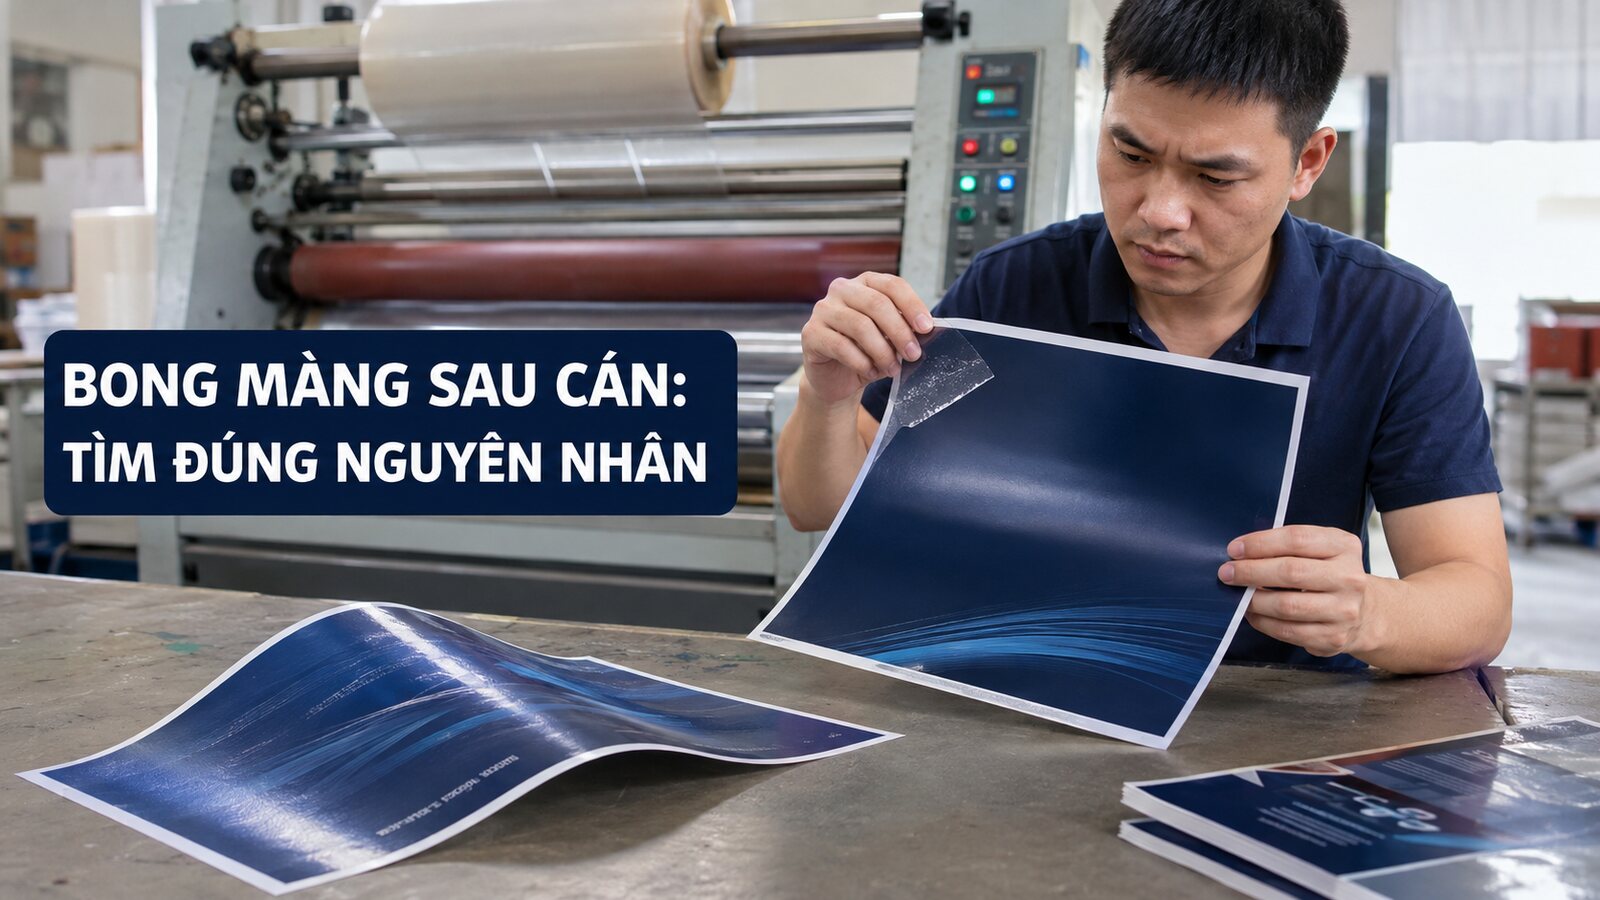
Lỗi bong màng sau cán xảy ra khi lớp màng không bám ổn định vào tờ in, có thể bong ở mép, vùng mực đậm, đường cấn hoặc toàn bề mặt. Nguyên nhân thường không nằm ở một yếu tố duy nhất mà là tương tác giữa mực chưa khô, bột phun, độ ẩm giấy, năng lượng bề mặt màng, keo, nhiệt độ, áp lực và thời gian ổn định trước gia công.
Dấu hiệu nhận biết bong màng
Bong mép xuất hiện khi màng tách từ đường xén; bong điểm tạo túi khí hoặc vùng bạc; bong trên nền đậm thường theo mảng mực; bong tại nếp cấn lộ ra sau khi gấp. Ngoài ra, tờ có thể cong vênh dù màng vẫn bám, do mất cân bằng ẩm, nhiệt hoặc lực căng.
Cần phân biệt bong thật với xước bề mặt, bọt khí, hạt bụi và hiệu ứng silvering. Mỗi lỗi có cách xử lý khác. Không nên tăng nhiệt hoặc áp lực theo phản xạ trước khi quan sát mẫu, vì có thể làm cong giấy hoặc biến dạng màng.
Bảng khoanh vùng nguyên nhân
| Biểu hiện | Nguyên nhân cần kiểm | Hành động đầu tiên |
|---|---|---|
| Bong trên nền mực đậm | Mực chưa khô, phụ gia, bột phun | So tờ trắng và tờ in, kiểm thời gian chờ |
| Bong mép sau xén | Bám dính yếu, dao kéo màng | Kiểm xén và peel test |
| Bong tại đường cấn | Rãnh cấn, màng giòn, gấp gấp | Thử rãnh và bán kính gấp |
| Bọt khí rải rác | Ẩm, bụi, bề mặt không phẳng | Kiểm điều hòa giấy và vệ sinh |
| Cong toàn tờ | Nhiệt, lực căng, cán một mặt | Ổn định giấy, giảm chênh và thử xếp phẳng |
Mực chưa khô ảnh hưởng thế nào?
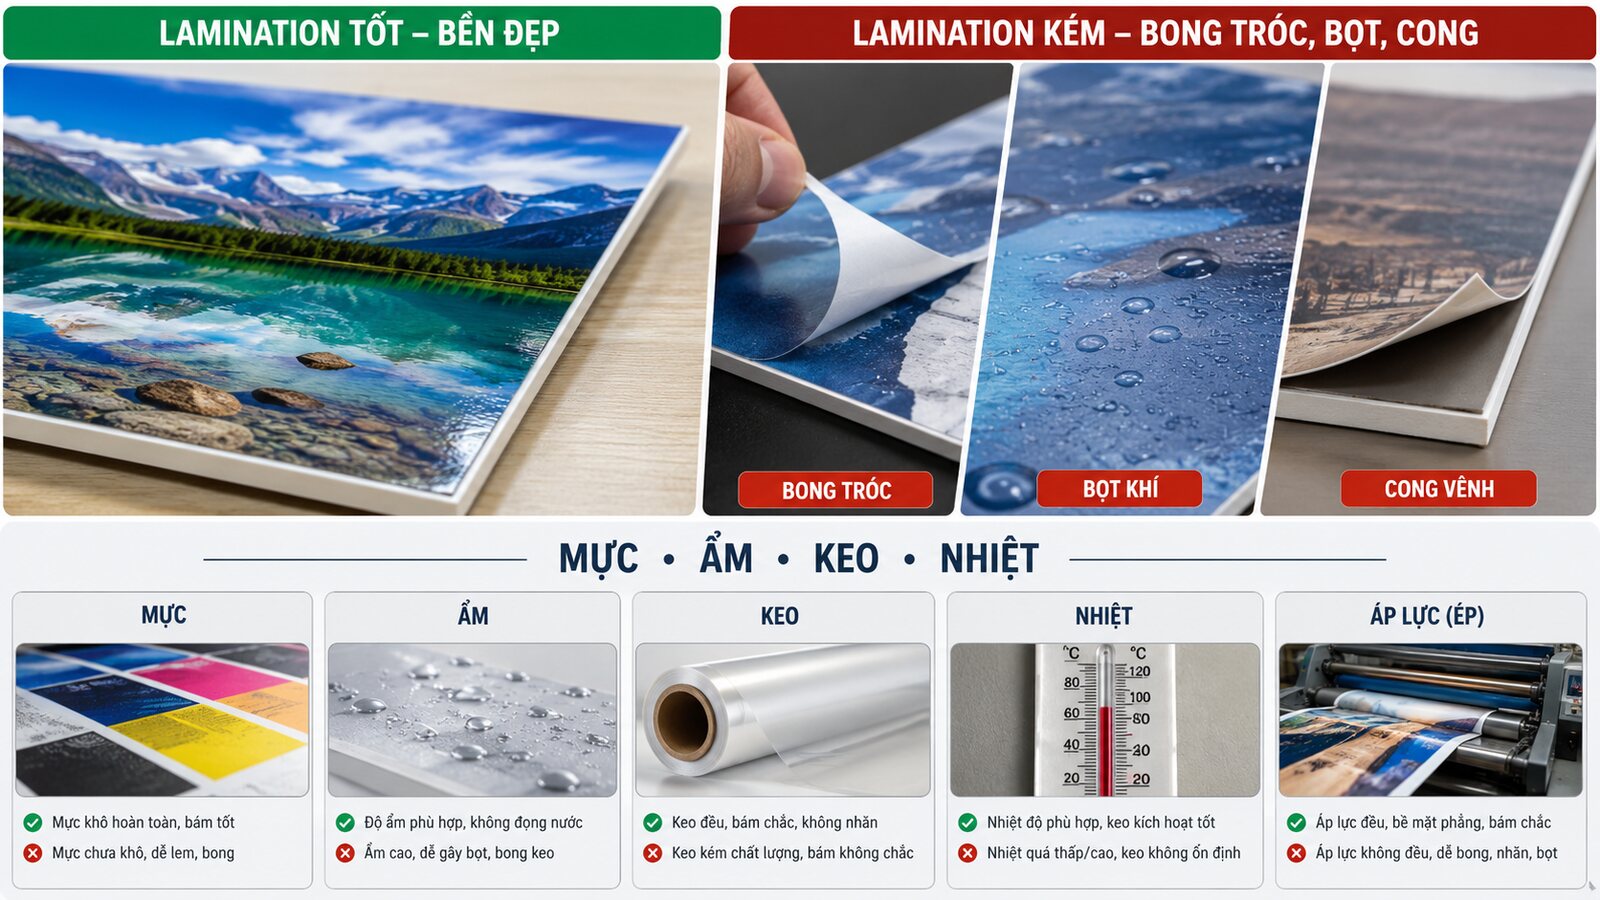
Mực offset cần thời gian oxy hóa và ổn định; vùng phủ mực cao, giấy ít hút hoặc điều kiện xưởng ẩm làm thời gian dài hơn. Mực còn dầu hoặc phụ gia trên mặt làm giảm khả năng liên kết. Bột phun chống dính quá nhiều cũng tạo lớp ngăn giữa màng và tờ in.
Không dùng một mốc chờ cố định cho mọi job. Hãy kiểm nền đậm, tổng lượng mực, giấy, thời tiết và phương pháp in. Mẫu bóc sau cán ngay có thể khác sau 24 giờ, vì vậy tiêu chí duyệt cần ghi thời điểm thử.
Độ ẩm và tình trạng giấy
Giấy hút hoặc nhả ẩm theo môi trường. Khi qua nhiệt, hai mặt co giãn không đều gây cong. Giấy lạnh đưa thẳng vào khu vực cán ấm có thể tạo ngưng tụ vi mô; giấy gợn sóng khiến áp lực không đồng đều. Cần điều hòa vật liệu trong khu vực sản xuất, giữ chồng phẳng và tránh thay đổi nhiệt ẩm đột ngột.
Keo, màng, nhiệt và áp lực
Màng nhiệt có lớp keo được kích hoạt trong một dải điều kiện; màng cán ướt phụ thuộc lượng keo và quá trình khô. Nhiệt quá thấp không kích hoạt đủ, quá cao có thể làm màng co, mực thay đổi hoặc giấy cong. Áp lực thiếu tạo vùng không tiếp xúc; áp lực quá cao không bù được bề mặt bẩn và có thể ép biến dạng.
Tốc độ máy quyết định thời gian tiếp xúc. Vì vậy nhiệt, áp lực và tốc độ phải được xem như một bộ. Thông số phù hợp còn phụ thuộc màng mờ, bóng, soft touch, anti-scuff, độ dày và bề mặt in. Luôn theo dõi hướng dẫn của nhà cung cấp và thử trên job thực.
Vì sao cán xong mới đẹp nhưng sau cấn lại bong?
Đường cấn tạo uốn và kéo ở mặt ngoài. Nếu màng bám vừa đủ trên bề mặt phẳng nhưng rãnh cấn không phù hợp, lực tập trung sẽ tách màng hoặc nứt mực. Giấy dày, hướng thớ ngược, nền đậm và màng cứng làm nguy cơ tăng.
Cần thử cấn/gấp sau thời gian ổn định, chọn rãnh và lực theo chiều dày, cân nhắc bán kính gấp. Đừng đánh giá lô chỉ ngay sau cán. Thành phẩm phải trải qua chuỗi xén, cấn, bế và gấp như thực tế.
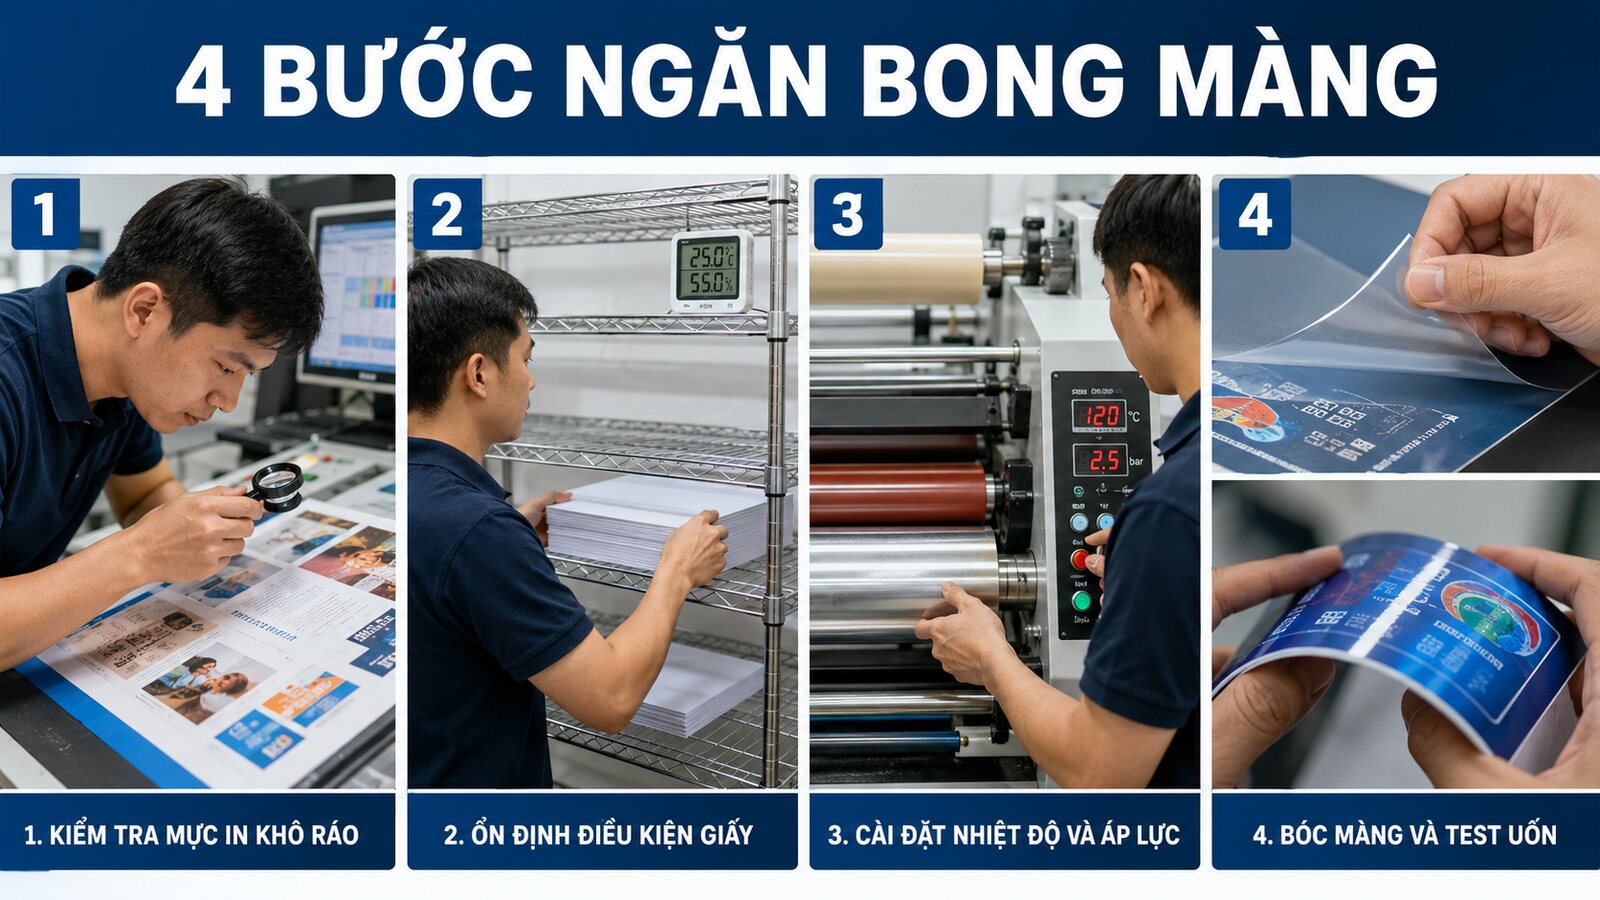
Quy trình chẩn đoán có kiểm soát
- Giữ lại mẫu lỗi và ghi vị trí, thời điểm, máy, ca.
- So sánh tờ trắng, vùng ít mực và vùng mực đậm.
- Kiểm lô giấy, độ ẩm, bột phun và thời gian khô.
- Xác nhận mã màng, mặt xử lý và hạn sử dụng.
- Chạy test nhỏ, mỗi lần chỉ đổi một biến: nhiệt, áp lực hoặc tốc độ.
- Để mẫu ổn định rồi peel, uốn, cấn và xén.
- Ghi thông số mẫu đạt làm chuẩn sản xuất.
Peel test và bend test
Peel test kiểm xu hướng tách màng tại mép hoặc vết cắt có kiểm soát; bend test uốn mẫu theo hướng sử dụng. Đây có thể là kiểm tra nội bộ định tính nếu chưa có tiêu chuẩn định lượng, nhưng cách làm phải nhất quán: cùng kích thước, thời gian sau cán, góc bóc và người đánh giá.
Với hộp giấy, cần test tại nền đậm, mép xén và đường cấn. Với bìa sách, kiểm gáy và góc mở. Kết quả “không bong khi nằm phẳng” chưa đủ.
Tình huống thực tế: hộp nền xanh bong sau gấp
Một lô hộp nền xanh đậm trông phẳng sau cán mờ, nhưng màng tách thành vệt trắng tại nếp. Kiểm tra cho thấy lô được cán sớm hơn mẫu duyệt, bột phun còn nhiều và rãnh cấn hẹp. Xưởng tách nguyên nhân bằng cách cán mẫu sau thời gian chờ dài hơn, vệ sinh bề mặt theo quy trình và thử rãnh cấn mới.
Kết quả cải thiện khi cả hai nhóm điều kiện được sửa. Nếu chỉ tăng nhiệt cán, giấy cong hơn nhưng nếp vẫn yếu. Bài học là lỗi xuất hiện tại cấn không có nghĩa nguyên nhân chỉ nằm ở máy cấn.
Cách hạn chế cong vênh
- Điều hòa giấy trước in và cán.
- Giữ lực căng màng cân bằng.
- Dùng mức nhiệt thấp nhất vẫn đạt bám dính theo thử nghiệm.
- Xếp phẳng và làm nguội có kiểm soát.
- Với cấu trúc nhạy, cân nhắc cán hai mặt hoặc giải pháp cân bằng phù hợp.
- Đánh giá sau thời gian ổn định, không chỉ lúc ra máy.
Lỗi thường gặp khi xử lý
Tăng nhiệt ngay lập tức
Có thể che lỗi tiếp xúc nhưng làm co màng, cong giấy. Phải kiểm mực và vật liệu trước.
Cán lại trên màng lỗi
Lớp mới không sửa bề mặt bẩn hoặc túi khí, còn tăng độ dày và biến dạng.
Chỉ thử trên vùng trắng
Nền mực đậm thường là vùng rủi ro cao, phải đưa vào mẫu test.
Xén ngay khi vật liệu còn nóng
Màng và giấy chưa ổn định, mép dễ tách hoặc cong. Cần thời gian theo quy trình.
Không ghi lô màng
Khi lỗi xảy ra không thể truy nguyên. Ghi vật liệu, thông số và ca sản xuất.
Checklist nghiệm thu
- Mặt màng đều, không bạc, bọt hay nhăn.
- Không bong tại nền đậm và mép xén.
- Peel test sau thời gian thống nhất đạt mẫu chuẩn.
- Uốn/cấn/gấp không tách màng vượt mức duyệt.
- Tờ nằm phẳng trong dung sai sử dụng.
- Màu và độ bóng/mờ đồng đều.
- Không xước, keo dây hoặc dính chồng.
- Ghi lô giấy, mực, màng và thông số máy.
Câu hỏi thường gặp
Cán màng sau in bao lâu?
Không có mốc chung; phụ thuộc công nghệ in, lượng mực, giấy và môi trường. Cần xác nhận mực ổn định bằng quy trình xưởng.
Màng bong có sửa được không?
Thường khó sửa đồng đều; cần cô lập lô, xác định nguyên nhân và đánh giá làm lại.
Màng soft touch có dễ bong hơn?
Mỗi dòng màng có yêu cầu riêng. Không kết luận từ tên; dùng đúng thông số và test nền mực thực.
Cong nhẹ có tự phẳng lại?
Có trường hợp giảm sau ổn định, nhưng không nên giả định. Cần theo dõi và nghiệm thu ở thời điểm sử dụng.
Vì sao chỉ bong ở một màu?
Vùng đó có thể có lượng mực, phụ gia hoặc trạng thái khô khác. So sánh tách vùng giúp chẩn đoán.
Mẫu đối chứng giúp tránh lỗi lặp lại
Mỗi cấu hình thường xuyên nên có mẫu đạt, ghi giấy, công nghệ in, thời gian chờ, mã màng, nhiệt, áp lực, tốc độ và thời điểm peel test. Khi có lỗi, so với mẫu đối chứng giúp nhận ra biến đã thay đổi. Mẫu phải bảo quản phẳng và có ngày sản xuất.
Phiếu theo dõi nên ghi vùng mực đậm và công đoạn sau cán. Bìa phẳng và hộp phải cấn có yêu cầu khác nhau; cùng mức bám ban đầu chưa chắc cho cùng kết quả sau gia công.
Khi nào cần dừng sản xuất?
Nên dừng để khoanh vùng khi bong lan rộng, thông số trôi, vật liệu sai mã hoặc lỗi ở gáy và nếp hộp. Cô lập cuộn màng, chồng giấy và mẫu theo thời gian; chỉ chạy lại sau khi test nhỏ đạt tiêu chí.
Phân biệt trách nhiệm file, in và cán
File có vùng nền tổng mực cao làm thời gian khô kéo dài; công đoạn in quyết định mực, bột phun và điều kiện xếp chồng; công đoạn cán quản lý màng, nhiệt, áp lực và tốc độ. Không nên đổ lỗi theo bộ phận trước khi có mẫu đối chứng. Mẫu lỗi, phiếu sản xuất và cuộn vật liệu giúp truy nguyên hiệu quả hơn chỉnh máy liên tục.
Đội thiết kế có thể kiểm tổng lượng mực và thông báo vùng sẽ cấn sâu. Xưởng in cần báo khi lịch giao quá gấp không đủ thời gian ổn định. Người duyệt phải kiểm sản phẩm sau gia công thật, không chỉ tờ cán phẳng.
Tham khảo hướng dẫn vật liệu của Cosmo Films và nhà cung cấp màng sử dụng thực tế; thông số máy phải xác nhận theo lô.
Kết luận
Lỗi bong màng sau cán cần được truy nguyên theo cả vật liệu, mực, môi trường và thiết bị. Xem thêm cán màng soft touch, màng anti-scuff, máy cán màng, ép kim và phủ UV. Gửi mẫu lỗi, giấy, mực, màng và quy trình sau cán để In Ấn Ánh Dương hỗ trợ khoanh vùng.

