 Trụ sở chính: 88 Nguyễn Sơn, Long Biên, Hà Nội.


Trả lời nhanh: Muốn tem dán chai tròn không nhăn, cần đo chu vi tại đúng cao độ dán, kiểm tra độ côn, chừa khe hở giữa hai mép và chọn vật liệu đủ mềm. Chai càng côn hoặc bị bóp nhiều thì tem càng phải thấp, mềm và được dán thử từ giữa ra hai bên trước khi chốt khuôn.
Cập nhật 04/09/2026. Hướng dẫn people-first dành cho doanh nghiệp cần nhãn chai trụ và chai hơi côn; thông số cuối cùng phải được xác nhận bằng mẫu thật.
Tem dán chai tròn: Cách đo kích thước và tránh nhăn mép: bắt đầu từ đâu?
Khi đặt in tem dán chai tròn không nhăn, đừng bắt đầu bằng việc chọn mẫu nhìn đẹp. Hãy bắt đầu bằng sản phẩm thật, vị trí dán, điều kiện lúc dán và vòng đời sau đóng gói. Nhà in cần biết tem được dán thủ công hay bằng máy, số lượng mỗi lô, nhiệt độ, độ ẩm, ma sát, hóa chất và yêu cầu truy xuất. Một brief rõ giúp loại bỏ cấu trúc không phù hợp trước khi tốn chi phí làm khuôn và chạy hàng.
Bảng quyết định nhanh
| Tình huống | Kích thước/keo | Vật liệu | Điểm cần thử |
|---|---|---|---|
| Chai trụ thẳng | Rộng tem = chu vi trừ 1–3 mm | Giấy hoặc PP | Kiểm tra khe hở sau 24 giờ |
| Chai hơi côn | Giảm chiều cao tem | PP mềm | Dán thử để phát hiện nhăn mép |
| Chai bóp HDPE | Tem ngắn, bo góc | Màng mềm, keo ôm chai | Bóp lặp lại và xem bật mép |
| Nhãn quấn gần hết chai | Đo nhiều cao độ | Màng ổn định | Không để hai mép chồng ngoài thiết kế |
Đo chu vi đúng cách
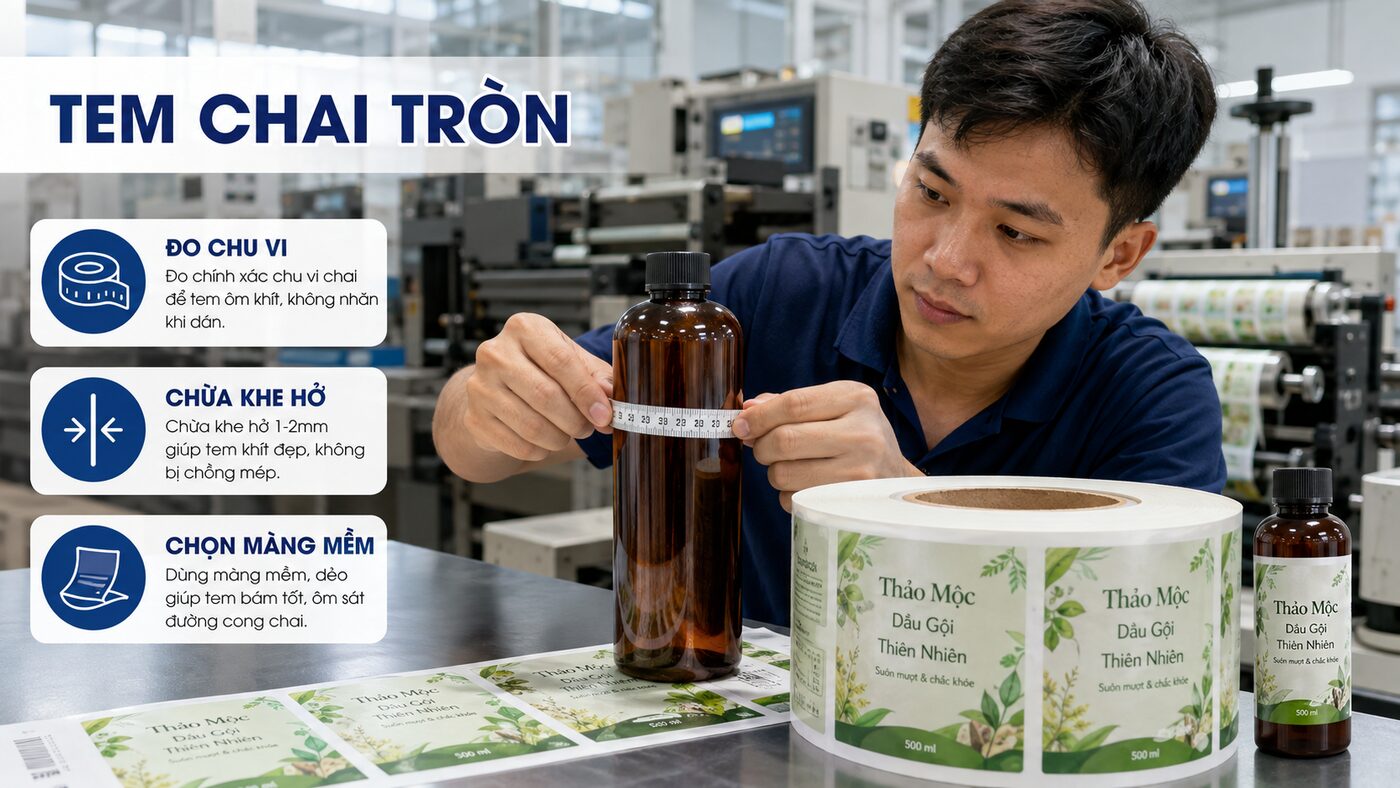
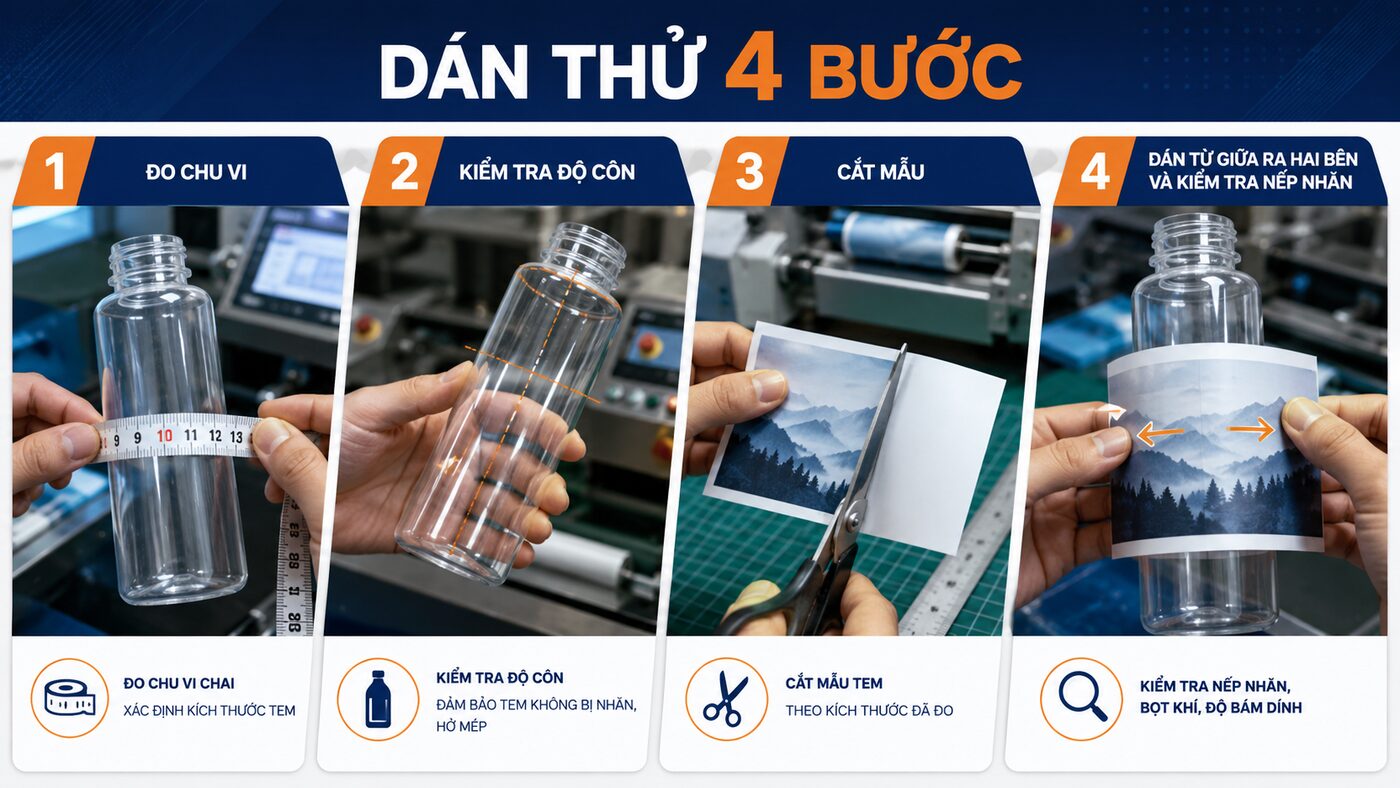
Dùng thước dây mềm ôm sát thân chai tại chính giữa vùng dự kiến dán, không đo ở cổ hoặc đáy rồi suy ra. Đo ít nhất ba chai ở ba vị trí quanh thân vì chai thổi có dung sai. Ghi giá trị nhỏ nhất, lớn nhất và trung bình. Nếu thiết kế cần khe hở, lấy chiều rộng tem từ chu vi thực tế rồi trừ khoảng hở đã thống nhất; không lấy đường kính danh nghĩa nhân với 3,14 khi thân chai không tròn tuyệt đối.
Trong thực tế sản xuất, cần ghi lại mã lô bao bì, điều kiện bề mặt và thời điểm đánh giá. Cùng một cấu trúc tem có thể cho kết quả khác khi đổi nhà cung cấp nền, nhiệt độ dán hoặc lực ép. Do đó, quyết định nên dựa trên mẫu đại diện và tiêu chí đo được.
Nhận biết độ côn trước khi làm khuôn
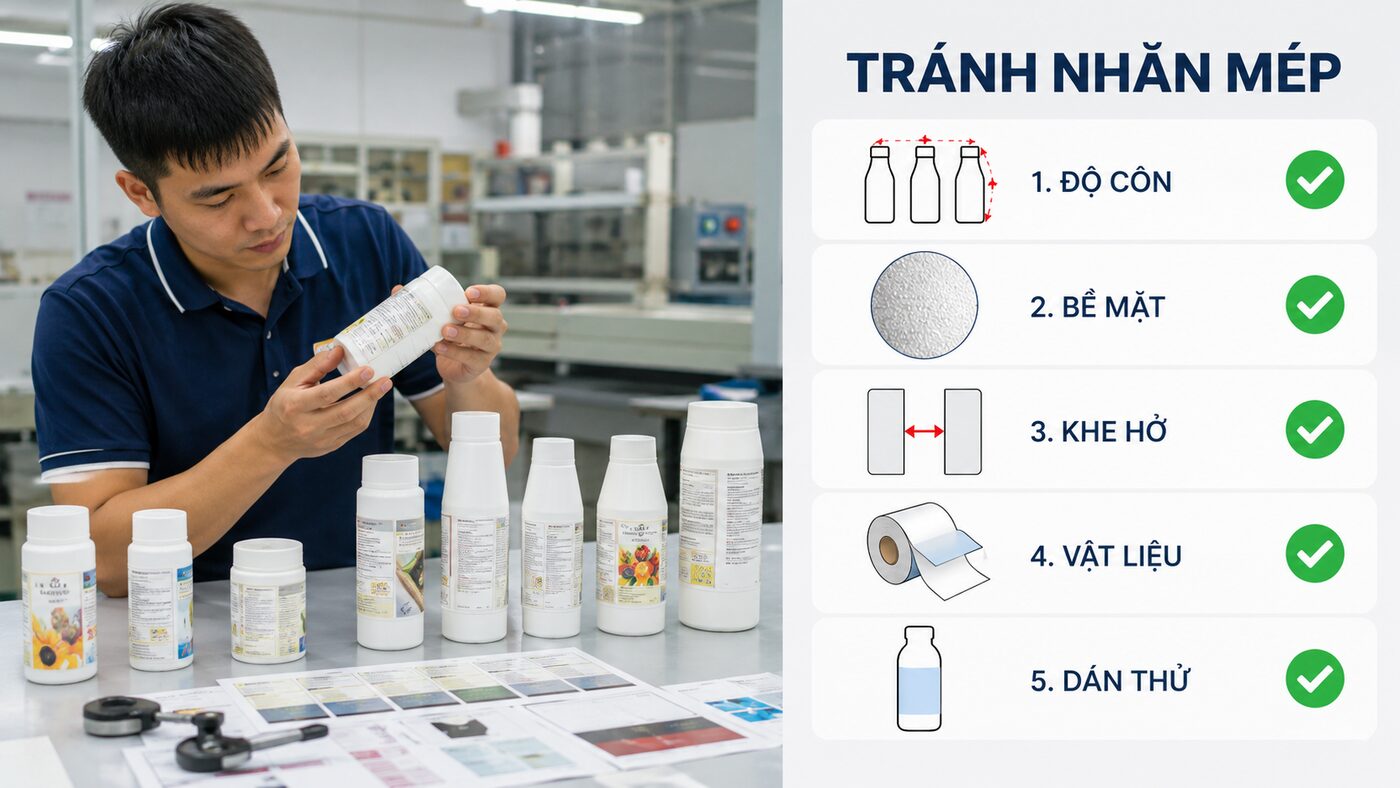
Đo chu vi ở mép trên và mép dưới vùng dán. Chênh lệch càng lớn, nhãn chữ nhật càng dễ tạo nếp quạt vì hai cạnh phải đi quãng đường khác nhau. Có thể giảm chiều cao, chuyển vị trí sang vùng thẳng hơn hoặc dùng khuôn cong theo khai triển. Với chai côn rõ, một mẫu giấy quấn thử giúp phát hiện vấn đề nhanh hơn bản vẽ phẳng.
Trong thực tế sản xuất, cần ghi lại mã lô bao bì, điều kiện bề mặt và thời điểm đánh giá. Cùng một cấu trúc tem có thể cho kết quả khác khi đổi nhà cung cấp nền, nhiệt độ dán hoặc lực ép. Do đó, quyết định nên dựa trên mẫu đại diện và tiêu chí đo được.
Chọn vật liệu và hướng thớ
Giấy dễ tạo cảm giác tự nhiên nhưng ít linh hoạt hơn màng. PP mềm thường ôm chai tròn và chịu ẩm tốt; PET ổn định nhưng có thể quá cứng với chai bóp hoặc bán kính nhỏ. Hướng thớ và độ cứng của lớp mặt ảnh hưởng khả năng ôm cong. Hãy yêu cầu nhà in cung cấp đúng cấu trúc mặt–keo–đế để thử, không chỉ tên vật liệu chung.
Trong thực tế sản xuất, cần ghi lại mã lô bao bì, điều kiện bề mặt và thời điểm đánh giá. Cùng một cấu trúc tem có thể cho kết quả khác khi đổi nhà cung cấp nền, nhiệt độ dán hoặc lực ép. Do đó, quyết định nên dựa trên mẫu đại diện và tiêu chí đo được.
Khe hở, chồng mép và vị trí mép nối
Một khe hở nhỏ giúp hấp thụ dung sai chai và sai số dán. Nếu bắt buộc chồng mép, keo phải bám được lên mặt in hoặc lớp cán, và vùng chồng không được che dữ liệu. Đặt mép nối ở mặt sau, tránh đường gân khuôn và vùng người dùng bóp. Khoảng hở quá lớn làm lộ chai; quá nhỏ dễ chồng mép, đội nhãn hoặc nhăn.
Trong thực tế sản xuất, cần ghi lại mã lô bao bì, điều kiện bề mặt và thời điểm đánh giá. Cùng một cấu trúc tem có thể cho kết quả khác khi đổi nhà cung cấp nền, nhiệt độ dán hoặc lực ép. Do đó, quyết định nên dựa trên mẫu đại diện và tiêu chí đo được.
Cách dán thủ công ít nhăn
Đặt chai trên gá hoặc mặt phẳng chống lăn. Căn tâm nhãn, cố định một dải hẹp ở giữa rồi miết dần sang hai phía bằng lực đều. Không dán một mép rồi kéo vòng quanh vì sai lệch nhỏ sẽ tích lũy thành nếp ở mép còn lại. Với nhãn dài, dùng dụng cụ căn hoặc máy dán bán tự động để kiểm soát phương ngang.
Trong thực tế sản xuất, cần ghi lại mã lô bao bì, điều kiện bề mặt và thời điểm đánh giá. Cùng một cấu trúc tem có thể cho kết quả khác khi đổi nhà cung cấp nền, nhiệt độ dán hoặc lực ép. Do đó, quyết định nên dựa trên mẫu đại diện và tiêu chí đo được.
Dán thử và duyệt mẫu
Dán tối thiểu 10 chai thuộc các lô khác nhau, chờ keo phát triển lực bám rồi quan sát khe hở, nếp nhăn, bọt khí và bật mép. Cho chai qua công đoạn rót, đóng thùng, làm lạnh hoặc bóp nếu có. Dùng mẫu đã đổ sản phẩm vì biến dạng và nhiệt độ bề mặt có thể khác chai rỗng.
Trong thực tế sản xuất, cần ghi lại mã lô bao bì, điều kiện bề mặt và thời điểm đánh giá. Cùng một cấu trúc tem có thể cho kết quả khác khi đổi nhà cung cấp nền, nhiệt độ dán hoặc lực ép. Do đó, quyết định nên dựa trên mẫu đại diện và tiêu chí đo được.
Hướng dẫn làm mẫu thực tế
- Chọn ít nhất 10 bao bì hoặc sản phẩm thuộc lô đang dùng.
- Đánh dấu vùng dán và ghi kích thước, nhiệt độ, tình trạng bề mặt.
- Chuẩn bị từ hai đến ba cấu trúc tem, chỉ thay một biến trong mỗi lần so sánh.
- Làm sạch theo quy trình thống nhất và để bề mặt khô hoàn toàn.
- Dán bằng lực ép, hướng dán và vị trí giống nhau; ghi ngày giờ.
- Chờ keo ổn định rồi mới đưa mẫu qua mô phỏng sử dụng.
- Đánh giá ở 20 phút, 24 giờ, 72 giờ và cuối chu kỳ.
- Giữ một mẫu không thử làm đối chứng.
Ở mỗi mốc, chấm riêng bốn nhóm: hình học và nếp nhăn; bong mép hoặc trượt keo; trầy, phai hay nhòe mặt in; khả năng đọc barcode hoặc QR. Tách chỉ tiêu giúp xác định lỗi nằm ở thiết kế, lớp mặt, keo, mực hay thao tác. Chụp ảnh cùng góc và ánh sáng để so sánh khách quan.
Lỗi thường gặp
- Đo ở một chai duy nhất và bỏ qua dung sai
- Tính kích thước từ đường kính danh nghĩa
- Dùng nhãn chữ nhật quá cao cho chai côn
- Kéo căng tem khi dán để che sai số
- Đặt mép nối lên đường gân hoặc vùng bóp
- Duyệt ngay sau dán, không thử sau đóng gói
Một lỗi chung là đổi đồng thời kích thước, vật liệu và keo sau lần thử đầu. Khi đó không biết yếu tố nào tạo ra cải thiện. Hãy khoanh vùng theo biểu hiện: nhăn thường liên quan hình học và thao tác; bong mép liên quan ứng suất, bề mặt và keo; mất chữ liên quan mực và lớp bảo vệ; mã không quét được liên quan tương phản, biến dạng hoặc vị trí.
Checklist trước khi duyệt sản xuất
- Đo chu vi trên ít nhất ba chai
- Đo cả mép trên và mép dưới vùng dán
- Xác định khe hở hoặc chồng mép
- Chọn vật liệu theo độ cong và độ bóp
- Kiểm tra hướng thớ, bo góc và mép nối
- Dán thử từ giữa ra hai bên
- Chờ 24–72 giờ rồi đánh giá
- Chạy thử qua rót, kho và vận chuyển
Cách gửi brief cho nhà in
Gửi ít nhất một mẫu sản phẩm hoặc vật liệu nền, ảnh vị trí dán và bản thiết kế có kích thước. Ghi số lượng, công nghệ dán, chiều cuộn, đường kính lõi, khoảng cách giữa tem, số màu, lớp cán và dữ liệu biến đổi. Nếu dán máy, cần thêm hướng ra tem, tốc độ máy, bán kính cuộn và dung sai cảm biến. Nếu dán tay, mô tả gá căn, số người thao tác và năng suất dự kiến.
Tiêu chí nghiệm thu nên diễn đạt bằng kết quả quan sát được: mép không bong sau số giờ cụ thể, không có nếp vượt kích thước cho phép, mã quét đạt trên thiết bị thực tế, mực không tróc sau số chu kỳ chà, màu nằm trong mẫu đã duyệt. Tránh dùng các từ tuyệt đối như bền mãi hoặc chống mọi điều kiện vì chúng không tạo ra phép thử có thể lặp lại.
Kiểm soát khi chạy hàng loạt
Mẫu duyệt tốt chưa đảm bảo toàn bộ đơn hàng nếu điều kiện dán thay đổi. Cần kiểm tra đầu ca, sau khi thay cuộn và khi đổi lô bao bì. Ghi nhiệt độ bề mặt, độ sạch, lực ép và vị trí. Chọn ngẫu nhiên sản phẩm đầu, giữa, cuối lô để theo dõi. Nếu tỷ lệ lỗi tăng, dừng để xác định nguyên nhân thay vì tiếp tục ép mạnh hoặc kéo tem nhằm che sai số.
Cuộn tem phải được bảo quản kín, thẳng đứng hoặc theo hướng dẫn của nhà cung cấp, tránh nhiệt và ẩm quá mức. Vật liệu đã lưu kho lâu có thể thay đổi độ phẳng, lực tách đế và tính chất keo. Áp dụng nguyên tắc nhập trước xuất trước, giữ nhãn lô và không trộn cuộn khác mã vật liệu trong cùng một đơn hàng.
Đánh giá chi phí theo vòng đời
Giá mỗi tem chỉ là một phần chi phí. Một cấu trúc rẻ nhưng gây dừng máy, dán lại, trả hàng hoặc mất truy xuất có tổng chi phí cao hơn. Khi so sánh phương án, hãy cộng chi phí vật liệu, tốc độ dán, tỷ lệ hỏng, nhân công xử lý và rủi ro thương hiệu. Ngược lại, không phải ứng dụng nào cũng cần vật liệu đắt nhất. Thử mẫu giúp chọn mức vừa đủ cho vòng đời thực tế.
Với đơn hàng định kỳ, lưu mẫu đối chứng, mã vật liệu, ngày sản xuất và kết quả QC. Khi nhà cung cấp bao bì hoặc điều kiện kho thay đổi, chạy lại thử nghiệm rút gọn trước khi dùng đại trà. Hồ sơ này giúp truy nguyên nhanh và tránh lặp lại lỗi cũ.
FAQ
Khe hở hai mép bao nhiêu là hợp lý?
Thường 1–3 mm, nhưng phải dựa vào dung sai chai, sai số dán và yêu cầu hình ảnh.
Chai côn có dùng tem chữ nhật được không?
Có khi vùng dán thấp và độ côn nhỏ; độ côn lớn nên dùng khuôn khai triển hoặc giảm chiều cao.
PP có luôn hết nhăn không?
Không. Màng mềm chỉ tăng khả năng ôm; kích thước, độ côn và thao tác dán vẫn quyết định.
Có nên chồng hai mép tem?
Chỉ khi thiết kế chủ ý và keo đã được thử bám trên lớp mặt hoặc lớp cán.
Nguồn kỹ thuật chính thống và liên kết liên quan
Thông số phải đối chiếu datasheet đúng mã vật liệu và kết quả thử trên sản phẩm. Tham khảo nguồn kỹ thuật từ tổ chức hoặc nhà sản xuất vật liệu nhãn. Nội dung nội bộ được chỉ định:
- Dịch vụ in tem nhãn mác
- Hướng dẫn thiết kế và in tem nhãn
- Mẫu và giải pháp bao bì liên quan
- Bài kiến thức liên quan 1
- Bài kiến thức liên quan 2
Nhận tư vấn và báo giá theo mẫu thật
Gửi mẫu bao bì, kích thước vùng dán và điều kiện sử dụng cho In Đẹp Ánh Dương. Đội ngũ kỹ thuật sẽ đề xuất cấu trúc mặt tem–keo–mực, bố trí mẫu thử và thống nhất tiêu chí nghiệm thu trước khi chạy hàng loạt. CTA phù hợp nhất ở bước này là yêu cầu test mẫu, không phải đặt số lượng lớn khi chưa xác nhận độ bám và hình học.

