 Trụ sở chính: 88 Nguyễn Sơn, Long Biên, Hà Nội.


Trả lời nhanh: Tem dán bề mặt nhám cần keo high-tack khi diện tích tiếp xúc thực thấp, bề mặt nhiều bụi, năng lượng bề mặt thấp hoặc thùng đi qua môi trường lạnh. Tuy nhiên keo mạnh không thay thế bước làm sạch, lực ép và thời gian chờ. Quyết định đúng phải dựa trên thử mẫu trên chính carton hoặc nhựa của lô sản xuất.
Cập nhật 04/09/2026. Hướng dẫn people-first dành cho doanh nghiệp cần carton thô, nhựa nhám và bề mặt năng lượng thấp; thông số cuối cùng phải được xác nhận bằng mẫu thật.
Tem dán bề mặt nhám: Khi nào cần keo bám dính cao?: bắt đầu từ đâu?
Khi đặt in tem dán bề mặt nhám, đừng bắt đầu bằng việc chọn mẫu nhìn đẹp. Hãy bắt đầu bằng sản phẩm thật, vị trí dán, điều kiện lúc dán và vòng đời sau đóng gói. Nhà in cần biết tem được dán thủ công hay bằng máy, số lượng mỗi lô, nhiệt độ, độ ẩm, ma sát, hóa chất và yêu cầu truy xuất. Một brief rõ giúp loại bỏ cấu trúc không phù hợp trước khi tốn chi phí làm khuôn và chạy hàng.
Bảng quyết định nhanh
| Tình huống | Kích thước/keo | Vật liệu | Điểm cần thử |
|---|---|---|---|
| Carton kraft khô, sạch | Keo permanent tiêu chuẩn hoặc high-tack vừa | Giấy/PP | Thử xé sợi sau 24 giờ |
| Carton tái chế thô, bụi | High-tack | Màng hoặc giấy dai | Chải bụi, ép con lăn |
| Nhựa PP/PE nhám | Keo cho năng lượng bề mặt thấp | PP mềm | Không suy từ thử trên PET |
| Kho lạnh hoặc dán ở nhiệt thấp | Keo nhiệt độ dán thấp | Màng chống ẩm | Phân biệt nhiệt độ dán và sử dụng |
Vì sao nhám làm giảm độ bám
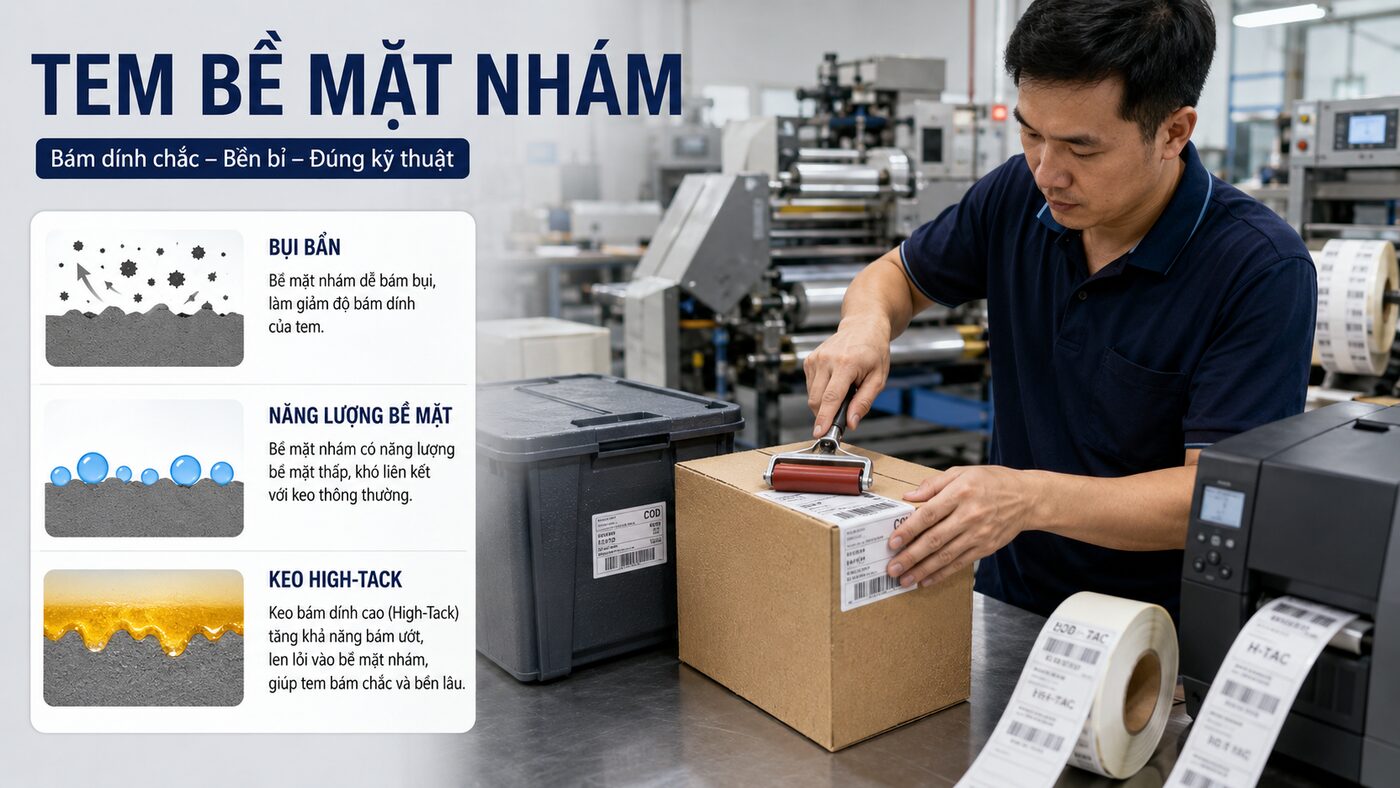
Keo chỉ bám ở các đỉnh gồ ghề, còn các hốc giữ không khí và bụi. Diện tích tiếp xúc thực nhỏ hơn nhiều so với diện tích nhìn thấy. Một keo có độ chảy và lực dính ban đầu phù hợp sẽ len tốt hơn vào cấu trúc bề mặt, nhưng vẫn cần lực ép để tạo tiếp xúc. Bề mặt càng thô, càng phải đánh giá bằng mẫu thật thay vì tên vật liệu.
Trong thực tế sản xuất, cần ghi lại mã lô bao bì, điều kiện bề mặt và thời điểm đánh giá. Cùng một cấu trúc tem có thể cho kết quả khác khi đổi nhà cung cấp nền, nhiệt độ dán hoặc lực ép. Do đó, quyết định nên dựa trên mẫu đại diện và tiêu chí đo được.
Năng lượng bề mặt và vật liệu nền
Carton, nhựa PP, PE, sơn nhám và bột phủ có cơ chế bám khác nhau. Nhựa năng lượng thấp khiến keo khó làm ướt bề mặt; carton xốp hút một phần thành phần keo; lớp bụi tạo một mặt phân cách yếu. Vì vậy high-tack không phải một cấp chung. Nhà cung cấp cần biết nền, độ nhám, nhiệt độ và thời gian sử dụng để chọn mã keo.
Trong thực tế sản xuất, cần ghi lại mã lô bao bì, điều kiện bề mặt và thời điểm đánh giá. Cùng một cấu trúc tem có thể cho kết quả khác khi đổi nhà cung cấp nền, nhiệt độ dán hoặc lực ép. Do đó, quyết định nên dựa trên mẫu đại diện và tiêu chí đo được.
Khi nào thực sự cần high-tack
Nên cân nhắc khi tem tiêu chuẩn bong mép sau khi bề mặt đã được làm sạch và ép đúng; khi carton có tỷ lệ tái chế cao, nhựa PP/PE nhám, bề mặt cong nhỏ hoặc chu kỳ lạnh–ẩm. Nếu tem bong cùng lớp bụi hoặc sợi bột, vấn đề đầu tiên là bề mặt. Nếu keo còn trên tem nhưng không in dấu lên nền, cần xem độ làm ướt và lực ép.
Trong thực tế sản xuất, cần ghi lại mã lô bao bì, điều kiện bề mặt và thời điểm đánh giá. Cùng một cấu trúc tem có thể cho kết quả khác khi đổi nhà cung cấp nền, nhiệt độ dán hoặc lực ép. Do đó, quyết định nên dựa trên mẫu đại diện và tiêu chí đo được.
Chuẩn bị bề mặt và nhiệt độ dán
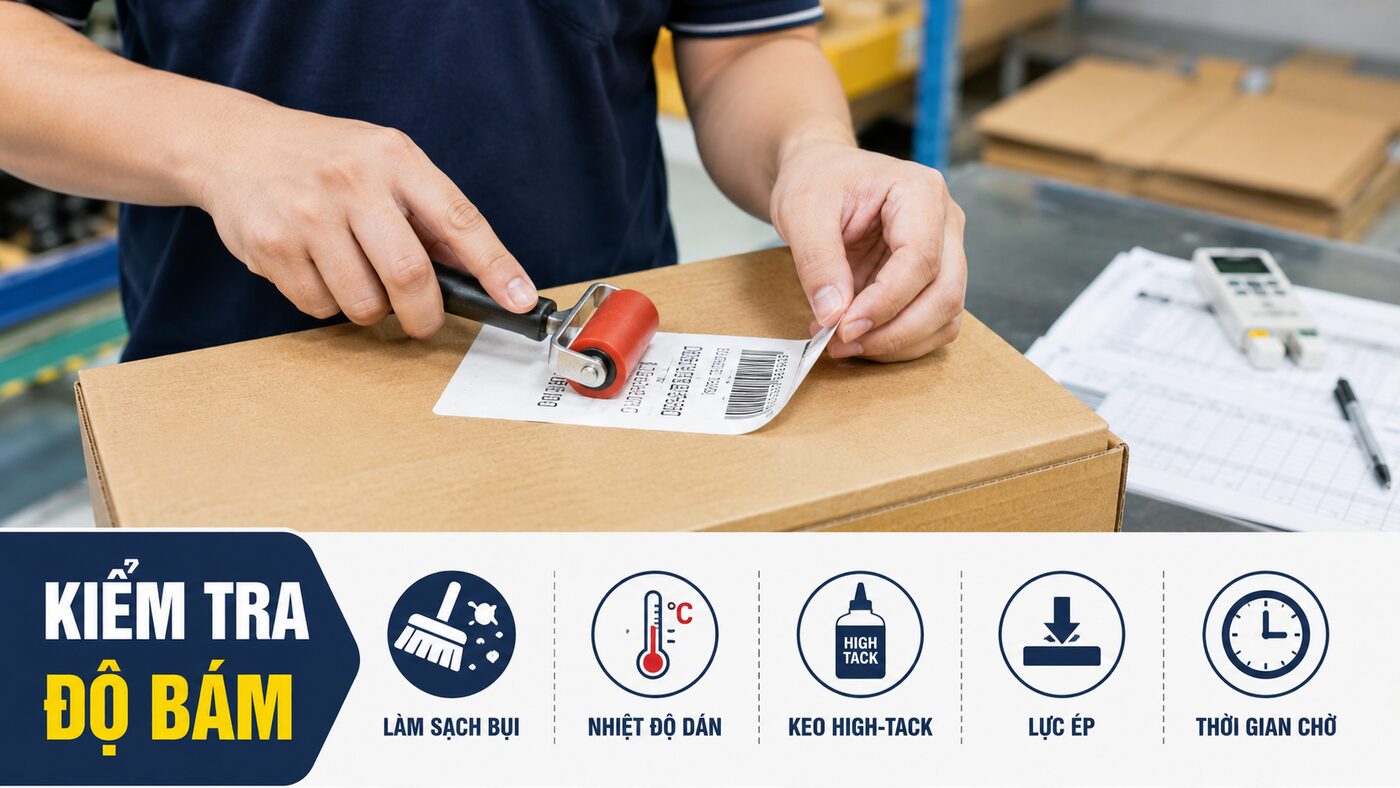
Chải hoặc hút bụi bằng phương pháp lặp lại; tránh lau làm rách mặt carton. Với nhựa, loại dầu và chất tách khuôn bằng dung dịch phù hợp rồi để khô. Nhiệt độ dán tối thiểu khác nhiệt độ sử dụng tối thiểu: một nhãn có thể chịu lạnh sau khi bám ổn định nhưng không bám nếu dán ngay trong kho lạnh.
Trong thực tế sản xuất, cần ghi lại mã lô bao bì, điều kiện bề mặt và thời điểm đánh giá. Cùng một cấu trúc tem có thể cho kết quả khác khi đổi nhà cung cấp nền, nhiệt độ dán hoặc lực ép. Do đó, quyết định nên dựa trên mẫu đại diện và tiêu chí đo được.
Thiết kế tem cho nền nhám
Bo góc để giảm điểm khởi phát bong, tránh chi tiết quá nhỏ và tem quá cứng trên mặt cong. Tăng diện tích không phải lúc nào cũng tốt nếu tem chạy qua nếp gấp hoặc vùng bị nén. Mặt in cần chịu ma sát; barcode phải có vùng yên tĩnh và tương phản đủ. Với thùng vận chuyển, vị trí dán cần tránh băng keo và mép thùng.
Trong thực tế sản xuất, cần ghi lại mã lô bao bì, điều kiện bề mặt và thời điểm đánh giá. Cùng một cấu trúc tem có thể cho kết quả khác khi đổi nhà cung cấp nền, nhiệt độ dán hoặc lực ép. Do đó, quyết định nên dựa trên mẫu đại diện và tiêu chí đo được.
Quy trình test keo
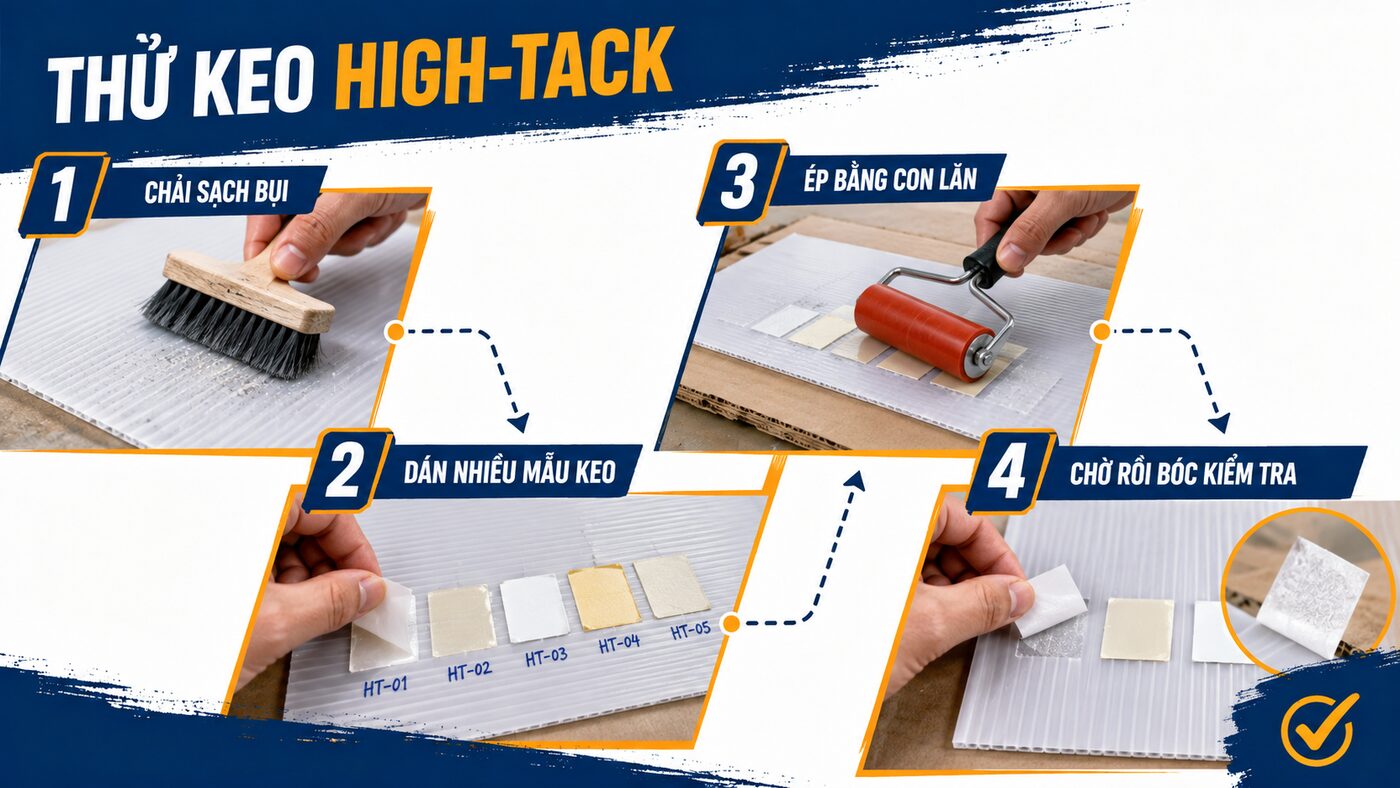
Chuẩn bị các dải tem cùng kích thước nhưng khác mã keo, dán lên cùng lô vật liệu, ép bằng con lăn với số lượt cố định. Đánh giá lực bóc sau 20 phút, 24 giờ và 72 giờ; quan sát keo chuyển lên nền, xé sợi, bong mép và trượt. Sau đó đưa mẫu qua nhiệt độ, độ ẩm và ma sát đại diện.
Trong thực tế sản xuất, cần ghi lại mã lô bao bì, điều kiện bề mặt và thời điểm đánh giá. Cùng một cấu trúc tem có thể cho kết quả khác khi đổi nhà cung cấp nền, nhiệt độ dán hoặc lực ép. Do đó, quyết định nên dựa trên mẫu đại diện và tiêu chí đo được.
Hướng dẫn làm mẫu thực tế
- Chọn ít nhất 10 bao bì hoặc sản phẩm thuộc lô đang dùng.
- Đánh dấu vùng dán và ghi kích thước, nhiệt độ, tình trạng bề mặt.
- Chuẩn bị từ hai đến ba cấu trúc tem, chỉ thay một biến trong mỗi lần so sánh.
- Làm sạch theo quy trình thống nhất và để bề mặt khô hoàn toàn.
- Dán bằng lực ép, hướng dán và vị trí giống nhau; ghi ngày giờ.
- Chờ keo ổn định rồi mới đưa mẫu qua mô phỏng sử dụng.
- Đánh giá ở 20 phút, 24 giờ, 72 giờ và cuối chu kỳ.
- Giữ một mẫu không thử làm đối chứng.
Ở mỗi mốc, chấm riêng bốn nhóm: hình học và nếp nhăn; bong mép hoặc trượt keo; trầy, phai hay nhòe mặt in; khả năng đọc barcode hoặc QR. Tách chỉ tiêu giúp xác định lỗi nằm ở thiết kế, lớp mặt, keo, mực hay thao tác. Chụp ảnh cùng góc và ánh sáng để so sánh khách quan.
Lỗi thường gặp
- Dán lên lớp bụi rồi kết luận keo yếu
- Dùng kết quả trên carton trơn cho carton tái chế nhám
- Chỉ tăng độ dày keo mà bỏ qua nhiệt độ dán
- Ép bằng tay với lực khác nhau giữa các mẫu
- Bóc thử ngay sau dán và không chờ đủ thời gian
- Chọn tem cứng cho bề mặt cong hoặc dễ bóp
Một lỗi chung là đổi đồng thời kích thước, vật liệu và keo sau lần thử đầu. Khi đó không biết yếu tố nào tạo ra cải thiện. Hãy khoanh vùng theo biểu hiện: nhăn thường liên quan hình học và thao tác; bong mép liên quan ứng suất, bề mặt và keo; mất chữ liên quan mực và lớp bảo vệ; mã không quét được liên quan tương phản, biến dạng hoặc vị trí.
Checklist trước khi duyệt sản xuất
- Xác định chính xác carton, PP, PE hay sơn
- Ghi độ nhám, bụi, dầu và độ ẩm
- Đo nhiệt độ bề mặt lúc dán
- Chuẩn hóa cách làm sạch
- So sánh ít nhất hai mã keo
- Ép con lăn với số lượt cố định
- Đánh giá 20 phút, 24 giờ và 72 giờ
- Thử kho lạnh, ẩm và ma sát nếu có
Cách gửi brief cho nhà in
Gửi ít nhất một mẫu sản phẩm hoặc vật liệu nền, ảnh vị trí dán và bản thiết kế có kích thước. Ghi số lượng, công nghệ dán, chiều cuộn, đường kính lõi, khoảng cách giữa tem, số màu, lớp cán và dữ liệu biến đổi. Nếu dán máy, cần thêm hướng ra tem, tốc độ máy, bán kính cuộn và dung sai cảm biến. Nếu dán tay, mô tả gá căn, số người thao tác và năng suất dự kiến.
Tiêu chí nghiệm thu nên diễn đạt bằng kết quả quan sát được: mép không bong sau số giờ cụ thể, không có nếp vượt kích thước cho phép, mã quét đạt trên thiết bị thực tế, mực không tróc sau số chu kỳ chà, màu nằm trong mẫu đã duyệt. Tránh dùng các từ tuyệt đối như bền mãi hoặc chống mọi điều kiện vì chúng không tạo ra phép thử có thể lặp lại.
Kiểm soát khi chạy hàng loạt
Mẫu duyệt tốt chưa đảm bảo toàn bộ đơn hàng nếu điều kiện dán thay đổi. Cần kiểm tra đầu ca, sau khi thay cuộn và khi đổi lô bao bì. Ghi nhiệt độ bề mặt, độ sạch, lực ép và vị trí. Chọn ngẫu nhiên sản phẩm đầu, giữa, cuối lô để theo dõi. Nếu tỷ lệ lỗi tăng, dừng để xác định nguyên nhân thay vì tiếp tục ép mạnh hoặc kéo tem nhằm che sai số.
Cuộn tem phải được bảo quản kín, thẳng đứng hoặc theo hướng dẫn của nhà cung cấp, tránh nhiệt và ẩm quá mức. Vật liệu đã lưu kho lâu có thể thay đổi độ phẳng, lực tách đế và tính chất keo. Áp dụng nguyên tắc nhập trước xuất trước, giữ nhãn lô và không trộn cuộn khác mã vật liệu trong cùng một đơn hàng.
Đánh giá chi phí theo vòng đời
Giá mỗi tem chỉ là một phần chi phí. Một cấu trúc rẻ nhưng gây dừng máy, dán lại, trả hàng hoặc mất truy xuất có tổng chi phí cao hơn. Khi so sánh phương án, hãy cộng chi phí vật liệu, tốc độ dán, tỷ lệ hỏng, nhân công xử lý và rủi ro thương hiệu. Ngược lại, không phải ứng dụng nào cũng cần vật liệu đắt nhất. Thử mẫu giúp chọn mức vừa đủ cho vòng đời thực tế.
Với đơn hàng định kỳ, lưu mẫu đối chứng, mã vật liệu, ngày sản xuất và kết quả QC. Khi nhà cung cấp bao bì hoặc điều kiện kho thay đổi, chạy lại thử nghiệm rút gọn trước khi dùng đại trà. Hồ sơ này giúp truy nguyên nhanh và tránh lặp lại lỗi cũ.
FAQ
Keo high-tack có dán được mọi bề mặt nhám?
Không. Mỗi mã keo có phạm vi nền, nhiệt độ và vòng đời riêng; vẫn phải thử mẫu.
Tem bong kèm sợi carton nghĩa là gì?
Keo có thể đã bám mạnh hơn liên kết nội bộ của giấy; cần xem yêu cầu bóc và khả năng tái dán.
Dán trong kho lạnh có được không?
Chỉ khi mã keo cho phép nhiệt độ dán đó; khả năng chịu lạnh sau dán không đồng nghĩa khả năng dán lạnh.
Bao lâu mới được bóc kiểm tra?
Nên ghi nhiều mốc, tối thiểu sau 24 giờ và 72 giờ để thấy lực bám phát triển.
Nguồn kỹ thuật chính thống và liên kết liên quan
Thông số phải đối chiếu datasheet đúng mã vật liệu và kết quả thử trên sản phẩm. Tham khảo nguồn kỹ thuật từ tổ chức hoặc nhà sản xuất vật liệu nhãn. Nội dung nội bộ được chỉ định:
- Dịch vụ in tem nhãn mác
- Hướng dẫn thiết kế và in tem nhãn
- Mẫu và giải pháp bao bì liên quan
- Bài kiến thức liên quan 1
- Bài kiến thức liên quan 2
Nhận tư vấn và báo giá theo mẫu thật
Gửi mẫu bao bì, kích thước vùng dán và điều kiện sử dụng cho In Đẹp Ánh Dương. Đội ngũ kỹ thuật sẽ đề xuất cấu trúc mặt tem–keo–mực, bố trí mẫu thử và thống nhất tiêu chí nghiệm thu trước khi chạy hàng loạt. CTA phù hợp nhất ở bước này là yêu cầu test mẫu, không phải đặt số lượng lớn khi chưa xác nhận độ bám và hình học.

