 Trụ sở chính: 88 Nguyễn Sơn, Long Biên, Hà Nội.


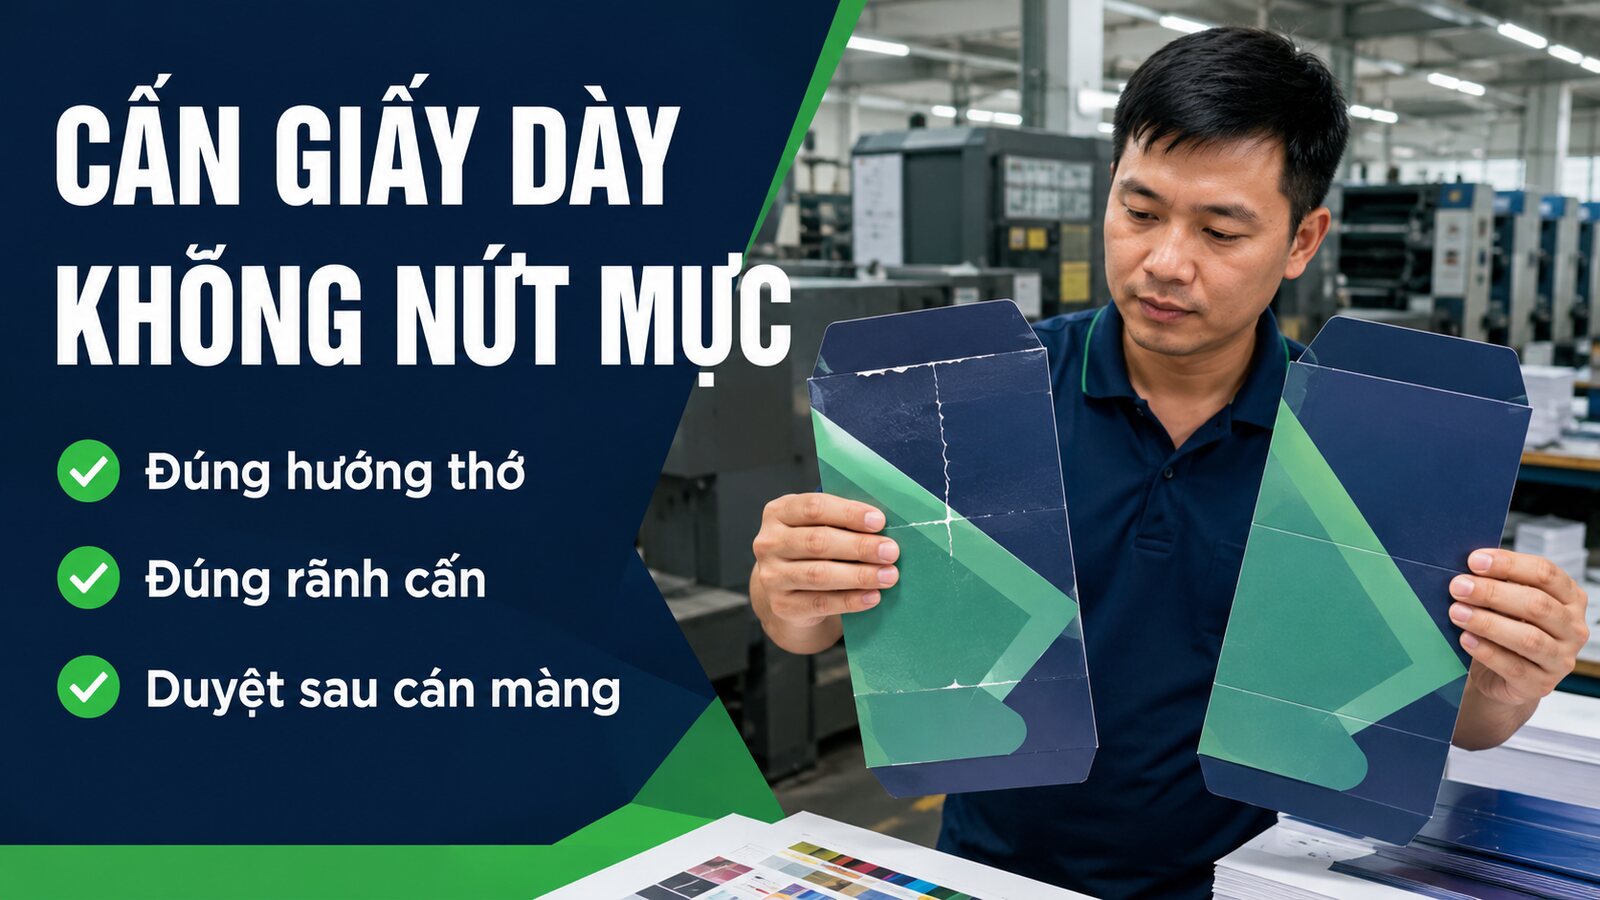
Cấn đường gấp giấy dày là bước tạo rãnh có kiểm soát trước khi gấp, giúp bìa, brochure, folder và hộp giấy gập đúng vị trí mà hạn chế nứt mực hoặc gãy sợi. Chỉ kẻ một đường rồi gấp bằng tay không đủ cho giấy dày. Kết quả còn phụ thuộc định lượng, bulk, hướng thớ, lớp mực, màng cán, kết cấu khuôn và bán kính của nếp gấp.
Trả lời nhanh: giấy càng dày hoặc bề mặt càng nhiều mực thì càng cần cấn mẫu trên đúng vật liệu. Khi có thể, bố trí đường gấp song song hướng thớ; dùng rãnh cấn phù hợp với độ dày; tránh mảng màu đậm chạy đúng đỉnh gấp và không ép nếp quá sắc. Nếu sản phẩm cán màng, hãy duyệt sau cán vì màng và keo làm thay đổi lực gấp.
Cấn và gấp khác nhau thế nào?
Cấn là tác động cơ học để tạo một vùng biến dạng hoặc rãnh dẫn. Gấp là thao tác đưa hai mặt giấy về góc mong muốn theo rãnh đó. Với giấy mỏng, máy gấp có thể tạo nếp trực tiếp. Với giấy dày, giấy bồi hoặc bề mặt phủ dày, cấn trước giúp phân bố ứng suất và giữ vị trí gấp ổn định.
Đường cấn không phải đường cắt nông. Nếu lưỡi làm tổn thương quá nhiều sợi hoặc rãnh quá hẹp, mặt ngoài vẫn nứt. Ngược lại, cấn quá rộng hoặc quá nông khiến nếp phồng, sai kích thước hoặc không giữ góc. Cấu hình phải được chọn theo chiều dày thực tế chứ không chỉ định lượng ghi trên ram giấy.
| Yếu tố | Nếu không kiểm soát | Cách xử lý thực tế |
|---|---|---|
| Chiều dày/bulk | Rãnh quá hẹp, nếp gãy và nứt | Đo mẫu giấy thật, chọn rãnh và dao cấn tương ứng |
| Hướng thớ | Gấp ngang thớ dễ gãy sợi, nếp cứng | Ưu tiên nếp song song thớ hoặc tăng thử nghiệm |
| Mảng mực đậm | Nứt trắng lộ rõ trên nền tối | Điều chỉnh thiết kế, mực, phủ và hình dạng cấn |
| Cán màng | Màng nhăn, bong hoặc kéo nếp | Cấn và gấp mẫu sau cán đúng loại màng |
| Nhiều nếp gần nhau | Vật liệu dồn, cong hoặc sai kích thước | Tăng khoảng, tính bù độ dày và thử cấu trúc |
| Góc gấp | Ép 180° quá sớm làm vỡ lớp bề mặt | Gấp theo cấp độ và dùng bán kính phù hợp |
Vì sao giấy bị nứt mực ở đường gấp?
Khi gấp, mặt ngoài của giấy bị kéo giãn còn mặt trong bị nén. Nếu lớp mực hoặc lớp phủ không đủ độ dẻo, chúng tách theo sợi giấy và tạo đường trắng. Nền đen, xanh đậm, đỏ đậm hoặc màu phủ toàn trang làm lỗi dễ thấy hơn. Giấy có bề mặt tráng phủ dày cũng có thể nứt lớp coating dù lõi chưa rách.
Nứt không chỉ do “mực kém”. Hướng thớ sai, giấy quá khô, lực cấn không phù hợp, rãnh hẹp, chờ khô chưa đủ hoặc gấp ngược hướng cấn đều có thể góp phần. Vì vậy cách xử lý cần xem cả chuỗi in–phủ–cán–cấn–gấp.
Hướng thớ ảnh hưởng nếp gấp ra sao?
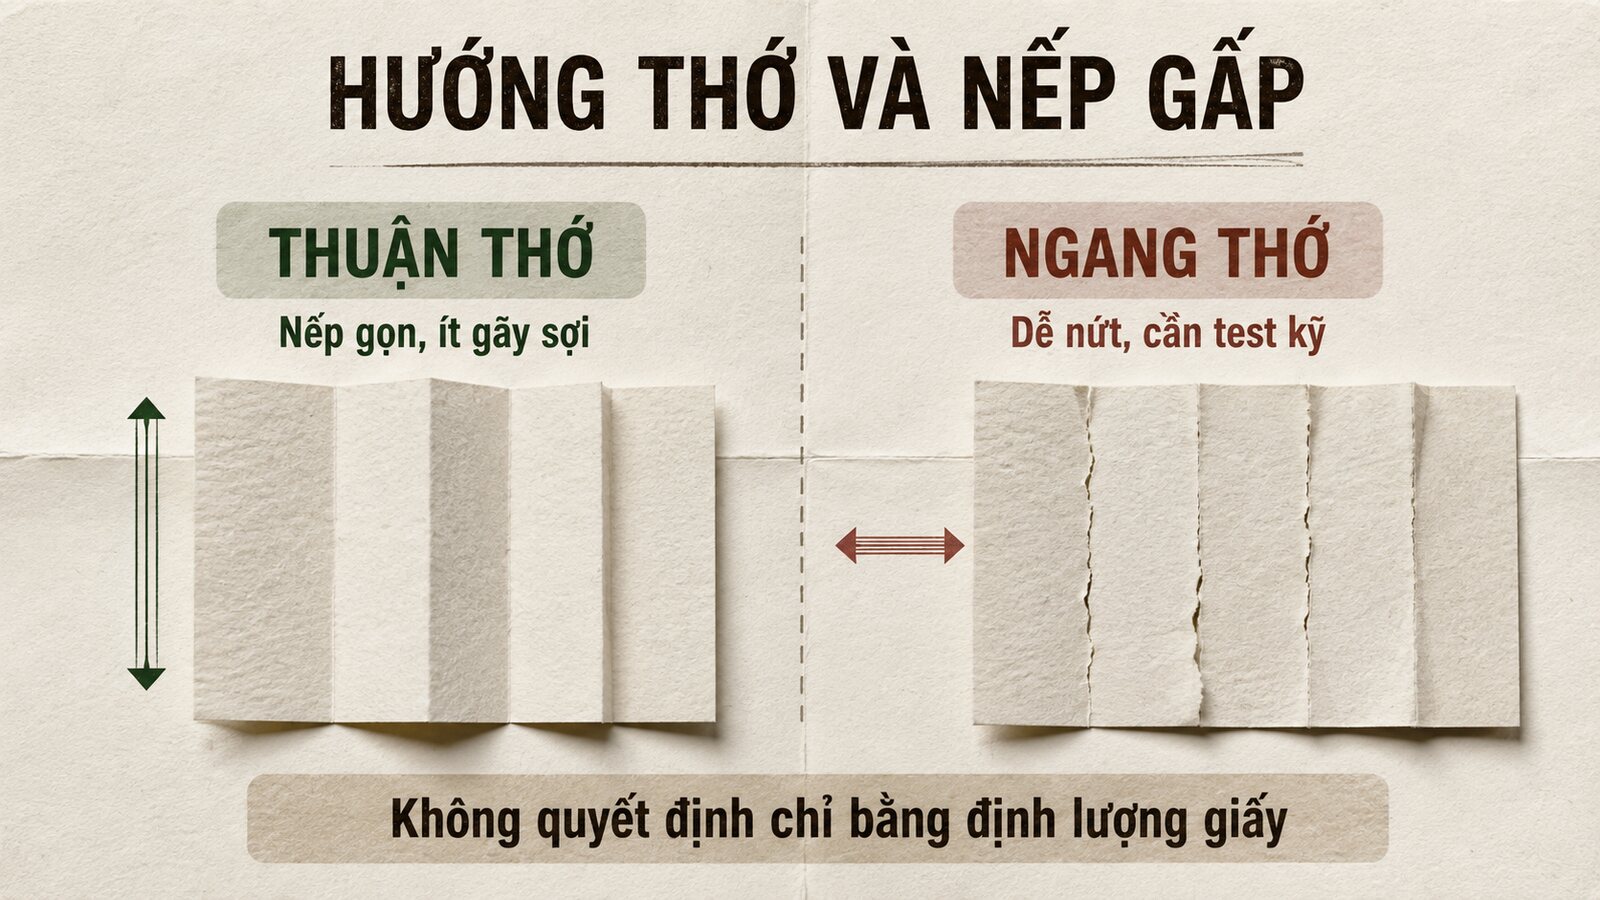
Giấy dễ uốn hơn theo hướng song song với thớ. Khi đường gấp chạy song song thớ, nếp thường gọn và ít phá sợi hơn. Gấp ngang thớ khiến nhiều sợi bị bẻ cùng lúc, tăng nguy cơ nứt và làm nếp bật. Tuy nhiên, hướng thớ còn phải cân đối với bình trang, độ cứng sản phẩm và các nếp khác nhau của hộp.
Một hộp có nhiều đường gấp vuông góc nên không thể cho mọi nếp cùng song song thớ. Khi đó cần xác định nếp quan trọng, mặt nhìn chính, phương chịu lực và thử khuôn. Không nên đổi hướng giấy chỉ để tiết kiệm khổ nếu hậu quả là mặt trước nứt rõ.
Cán màng có ngăn nứt hoàn toàn không?
Không. Màng có thể che và giữ bề mặt, nhưng không sửa được rãnh cấn sai hoặc sợi giấy đã gãy. Màng quá cứng, keo chưa ổn định hoặc độ bám không đạt còn có thể bong, nhăn hoặc tạo đường bạc ở nếp. Cán mờ và soft touch cũng làm lỗi tại nếp nhìn khác cán bóng.
Cần chờ đủ thời gian ổn định theo quy trình trước khi cấn và gấp. Mẫu duyệt phải dùng đúng màng, đúng mực và đúng thứ tự. Nếu sản phẩm sẽ ép kim hoặc UV gần nếp, khoảng cách và độ dẻo của lớp gia công cũng cần kiểm tra.
Bán kính gấp và cấu trúc giấy dày
Giấy dày không thể gập như một tờ mỏng tại đường hình học không có bề rộng. Vật liệu cần một bán kính để chuyển hướng. Rãnh cấn tạo vùng cho giấy nén và kéo có kiểm soát. Khi thiết kế folder nhiều lớp hoặc hộp có tai gập, phải tính độ dày cộng dồn; nếu không, mép ngoài bị ngắn, tờ cong hoặc nếp không đóng phẳng.
Với bìa gập 180°, một đường cấn đôi đôi khi phù hợp hơn một đường cấn đơn, tùy giấy và kết cấu. Không áp dụng máy móc: cấn đôi làm tăng bề rộng sống, ảnh hưởng kích thước mặt và vị trí đồ họa. Cần mẫu trắng trước, sau đó mẫu in hoàn thiện.
Chuẩn bị file đường cấn
- Vẽ đường cấn bằng vector trên layer riêng, đúng tỷ lệ 1:1.
- Dùng màu spot và tên rõ “CREASE/CẤN”, khác màu đường cắt.
- Không để đường cấn là một đối tượng in trong file thành phẩm.
- Giữ chữ nhỏ, QR và chi tiết quan trọng ra khỏi vùng gấp.
- Tính bù độ dày cho gáy, tai dán và các lớp gập chồng.
- Gửi dieline có chú giải mặt trong, mặt ngoài và hướng gấp.
Tham khảo cách đọc dieline, đường bế, đường cấn và tai dán. Một file có màu nét đẹp nhưng không ghi hướng gấp vẫn có thể bị hiểu sai, nhất là với sleeve, folder nhiều cánh và hộp đáy phức tạp.
Quy trình thử mẫu trước sản xuất
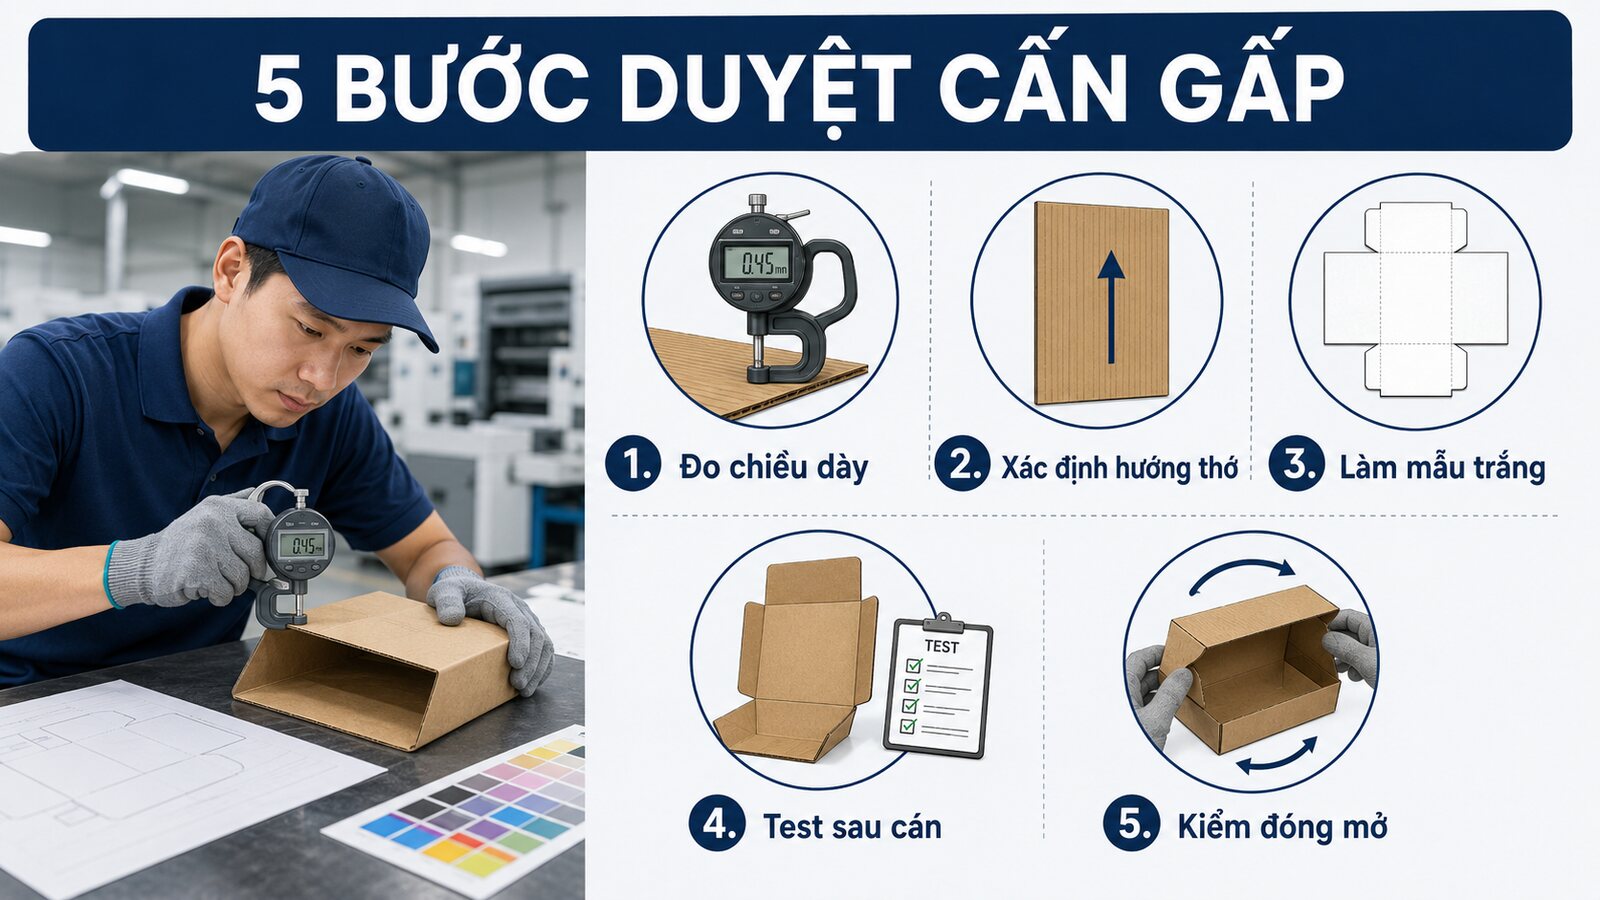
- Mẫu trắng: kiểm kích thước, thứ tự gập, độ phẳng và giao nhau của tai.
- Mẫu in: kiểm mực tại nếp, sai số giữa artwork và đường cấn.
- Mẫu hoàn thiện: cán, phủ, ép kim hoặc bồi đúng quy trình.
- Thử sử dụng: gấp mở nhiều lần, đóng sản phẩm và vận chuyển thử nếu cần.
- Lưu mẫu chuẩn: ký duyệt và dùng để so trong suốt ca sản xuất.
Case thực tế: brochure nền đen bị đường trắng
Tình huống: brochure bìa dày in nền đen tràn qua nếp giữa. File màu đúng, nhưng sau gấp xuất hiện đường trắng không đều. Đơn hàng được cấn như giấy mỏng và đường gấp chạy ngang thớ.
Hậu quả: lỗi nằm ở vị trí trung tâm, rất dễ thấy; việc tô sửa không đồng đều và không phù hợp với số lượng lớn.
Cách xử lý: xưởng đo lại chiều dày, đổi rãnh cấn, điều chỉnh áp lực và thử hướng bình để nếp quan trọng thuận thớ. Thiết kế được giảm mật độ nền đúng đỉnh gấp và mẫu được duyệt sau cán. Nếp mới không thể biến mất hoàn toàn dưới soi gần, nhưng không còn đường trắng phá bố cục ở khoảng nhìn sử dụng.
Các lỗi cấn gấp thường gặp
Cấn đúng vị trí nhưng gấp vẫn lệch
Có thể do giấy trượt, độ đàn hồi hoặc người vận hành gấp ngược hướng. Cần đánh dấu hướng, kiểm chặn máy và đo thành phẩm thay vì chỉ đo đường rãnh.
Màng bong tại nếp
Kiểm độ bám màng, thời gian ổn định, độ sâu cấn và bán kính gấp. Không tăng áp lực một cách mù quáng vì có thể làm tổn thương giấy.
Mặt ngoài nứt, mặt trong đẹp
Đây là dấu hiệu ứng suất kéo ở mặt ngoài vượt khả năng của bề mặt. Xem lại hướng cấn, hướng thớ, rãnh và lớp mực/phủ.
Hộp đóng không vuông
Nguyên nhân có thể là bù độ dày sai, nếp song song không đều hoặc tai dán kéo cấu trúc. Dùng mẫu trắng để tách lỗi kết cấu khỏi lỗi in.
Hai nếp gần nhau bị phồng
Vật liệu không có đủ không gian chuyển hướng. Cần tăng khoảng, dùng cấu trúc sống lưng phù hợp hoặc điều chỉnh cấn đôi.
Khi nào nên cấn đôi thay vì cấn một đường?
Cấn đôi tạo hai rãnh song song và một dải bản lề nhỏ ở giữa. Giải pháp này phù hợp khi ấn phẩm có gáy tương đối dày, chẳng hạn bìa kẹp hồ sơ, menu nhiều lớp, hộp giấy hoặc bìa catalogue ôm ruột. Nếu chỉ cấn một đường trong trường hợp phần ruột hoặc lớp bồi tạo độ dày lớn, vật liệu sẽ bị ép tại một điểm; mặt ngoài dễ căng quá mức, còn mép gấp không ôm vuông và có xu hướng bật trở lại.
Khoảng cách giữa hai đường cấn phải được tính theo độ dày thực tế sau in, cán màng, bồi và lắp ruột, không nên suy ra chỉ từ định lượng giấy. Quy trình an toàn là làm một mẫu trắng đúng cấu trúc, đo phần gáy sau khi lắp, rồi thử cấn trên tờ đã hoàn thiện bề mặt. Với bìa kẹp hoặc hộp, cần kiểm tra thêm vị trí tai cài, đường bế và vùng dán để hai rãnh cấn không làm sai kích thước thành phẩm.
Dấu hiệu chọn sai cấu hình là gáy bị tròn, hai mặt không khép song song, lớp màng nhăn hoặc mép ngoài xuất hiện vệt trắng. Khi đó, điều chỉnh độ rộng gáy và lực cấn thường hiệu quả hơn việc tăng lực gấp. Ép mạnh chỉ che được triệu chứng trong thời gian ngắn và có thể làm nứt lớp mực nhanh hơn.
Checklist nghiệm thu cấn gấp
- Đúng loại giấy, chiều dày, hướng thớ và mặt in.
- Đường cấn đúng vị trí, liên tục và không làm thủng giấy.
- Thứ tự và hướng gấp đúng chú giải.
- Mép gấp không nứt trắng ở khoảng nhìn sử dụng.
- Màng không bong, nhăn hoặc bạc tại nếp.
- Kích thước sau gấp đúng, các mặt không xô lệch.
- Logo, chữ, QR và gia công đặc biệt không bị nếp phá.
- Hộp/folder đóng mở đúng chức năng và giữ hình ổn định.
Câu hỏi thường gặp
Giấy bao nhiêu gsm thì cần cấn?
Không nên quyết định chỉ bằng gsm vì hai giấy cùng định lượng có thể khác bulk, độ cứng và lớp phủ. Hãy dựa trên chiều dày, cấu trúc và kết quả mẫu.
Cấn mặt nào rồi gấp về phía nào?
Điều này phụ thuộc kiểu cấn và thiết bị. Nhà gia công phải ghi rõ hướng gấp trên mẫu; người thiết kế không nên suy luận chỉ từ mặt có rãnh.
Cán màng trước hay cấn trước?
Quy trình phổ biến phụ thuộc sản phẩm và thiết bị, nhưng mẫu duyệt cuối phải phản ánh đúng thứ tự sản xuất. Thay thứ tự có thể thay đổi độ bám và vị trí nếp.
Có tránh nứt 100% trên nền đậm không?
Không nên cam kết tuyệt đối khi chưa thử. Có thể giảm đáng kể bằng giấy phù hợp, hướng thớ, mực/phủ, rãnh cấn và thiết kế, nhưng cần đánh giá mẫu dưới điều kiện sử dụng thực tế.
Cấn và bế có làm cùng khuôn được không?
Với nhiều sản phẩm, dao cắt và dao cấn được bố trí cùng khuôn. File phải phân biệt hai loại nét, còn nhà khuôn chọn cấu hình theo giấy và máy.
Nguồn tham khảo vật liệu: thông tin giấy và ứng dụng từ Fedrigoni, kết hợp quy trình thử mẫu thực tế tại xưởng in.
Kết luận
Cấn đường gấp giấy dày là bài toán phối hợp giữa vật liệu, thớ giấy, bề mặt in, khuôn và cấu trúc. Cách an toàn nhất là duyệt từ mẫu trắng đến mẫu hoàn thiện, kiểm cả hình thức lẫn chức năng. Xem thêm bo góc name card, sơn cạnh ấn phẩm giấy, ép kim và phủ UV định hình. Gửi dieline, loại giấy, mẫu màu và số lượng để In Ấn Ánh Dương tư vấn cấu hình cấn, làm mẫu và báo giá theo quy cách.

